Anodisation
FINITIONS DE SURFACE : ANODISATION
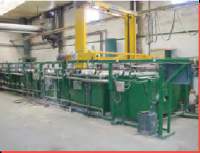
Pour se protéger des agents atmosphériques, l’aluminium se recouvre naturellement d’un fin film d’oxyde (Al2O3), qui peut atteindre 0,2 à 0,4 µm sur un métal passé en four de recuit. Les traitements chimiques d’une ligne d’anodisation sont les suivants :
Dégraissage : première étape du procédé, indispensable pour obtenir une surface propre et bien préparée pour les étapes suivantes. Ce nettoyage est réalisé avec des agents détergents et émulsifiants acides.
Satinage : ce procédé donne une surface mate à finition fine grâce à une rugosité superficielle contrôlée. Il est réalisé dans des solutions d’hydroxyde de sodium avec des additifs stabilisants de l’aluminium.
Coloration électrolytique : dépôt d’ions métalliques par un procédé électrolytique en courant alternatif. Seule la coloration électrolytique offre les mêmes garanties de tenue en extérieur que l’anodisation naturelle.
L’indice de résistance à la lumière selon ISO 2135:2010 est de 10.
Épaisseur de couche anodique recommandée
- En intérieur et en ambiance douce, une couche de 5 à 7 µm suffit.
- En extérieur et en ambiance sévère, la couche doit atteindre au moins 15 µm.
- En ambiance marine et extrême, une couche anodique d’environ 20 µm est recommandée.
Finitions
 Argent mat PLM1 |  Inox mat INM1 |  Bronze mat BRM1 |  Bronze mat BRM2 |
Présentez-nous votre projet et notre bureau technique vous conseillera. Contactez-nous.